



125x45 Заготовки
MOQ: більше або дорівнює 20 штук
Доставка зразка: 3–7 днів
Доступна довжина вилки: 1000–2400 мм
Вантажопідйомність вилкової пари: 4200 кг
Центр навантаження: 500 мм
Клас монтажу: 3A
Глухі вилки 125×45 не оптимізовані для швидкості в легких навантаженнях. Натомість пріоритет віддається моменту інерції перетину та опору вигину кореня, що забезпечує достатній механічний резерв для подальшого зварювання муфти, формування вигину або інтеграції кріплення. Це основна цінність заготовки: вона служить базовим компонентом із незмінною точністю секцій і однаковою якістю матеріалу, а не готовою вилкою, готовою для прямого монтажу на візках. Для виробників, які встановлюють вилки зі спеціальними затискачами, подовжувачами або нестандартними гаками, поперечний переріз 125 × 45 забезпечує стандартизовану механічну базову лінію, тому для подальших модифікацій не потрібно повторно перевіряти несучу логіку секції з нуля.
Інженерна цінність порожніх вил полягає в безперервності процесу від сировини до готової деталі, а не лише в розмірних цифрах. Заготовки, виготовлені методом закритого штампування або контрольованої прокатки та охолодження, демонструють безперервний потік зерна вздовж профілю вилки, запобігаючи руйнуванню структури волокна, яке може спричинити різання або локальне нагрівання. Багатотемпературне кування з контрольованим охолодженням зменшує припуск на односторонню обробку до міліметрового діапазону, одночасно очищаючи зерна та ефективно мінімізуючи внутрішню пористість і сегрегацію. Для перевірки на втому готові вилки, що відповідають стандарту ISO 2328, демонструють мінімальний залишковий прогин на кінчиках вил після більш ніж 100 000 циклів навантаження при безперервній роботі в три зміни.
Перш ніж розміщувати замовлення, покупці повинні розрізняти три групи вимог:
Вимоги до розмірів
- Вони визначають саму заготовку, включаючи її номінальну ширину, товщину, загальну довжину та будь-які додаткові допуски на розміри, зазначені на кресленні.
Вимоги до виготовлення
- Вони визначають операції, необхідні після доставки, такі як механічна обробка, профілювання, формування або підготовка монтажної поверхні. Фактичні операції залежать від передбачуваної конструкції.
Вимоги до готових компонентів
- Вони стосуються завершеної вилки, включаючи її взаємодію з носієм, критерії перевірки та відповідні вимоги до номінального навантаження.

Зберігання цих вимог окремо допомагає групам закупівель уникнути оплати за непотрібну обробку або отримання компонента, який не відповідає їх плану виробництва.
Технічні характеристики

| Специфікація | Метрика | Імператорський |
|---|---|---|
| Місткість вилкової пари | 4,200 kg | 9,259 lb |
| Центр навантаження | 500 mm | 19.69 in |
| Клас монтажу | 3А клас | 3А клас |
| Розділ вилки | 125 × 45 мм | 4,92 × 1,77 дюйма |
Доступна довжина вилки та індивідуальна вага вилки
| Довжина вилки (мм) | Довжина вилки (дюйми) | Вага однієї вилки (кг) | Вага однієї вилки (фунтів) |
|---|---|---|---|
| 1,000 | 39.37 | 64 | 141.1 |
| 1,100 | 43.31 | 69 | 152.1 |
| 1,200 | 47.24 | 72 | 158.7 |
| 1,300 | 51.18 | 76 | 167.6 |
| 1,400 | 55.12 | 80 | 176.4 |
| 1,500 | 59.06 | 85 | 187.4 |
| 1,600 | 62.99 | 89 | 196.2 |
| 1,700 | 66.93 | 93 | 205.0 |
| 1,800 | 70.87 | 96 | 211.6 |
| 1,900 | 74.80 | 100 | 220.5 |
| 2,000 | 78.74 | 104 | 229.3 |
| 2,100 | 82.68 | 109 | 240.3 |
| 2,200 | 86.61 | 113 | 249.1 |
| 2,300 | 90.55 | 118 | 260.1 |
| 2,400 | 94.49 | 122 | 269.0 |
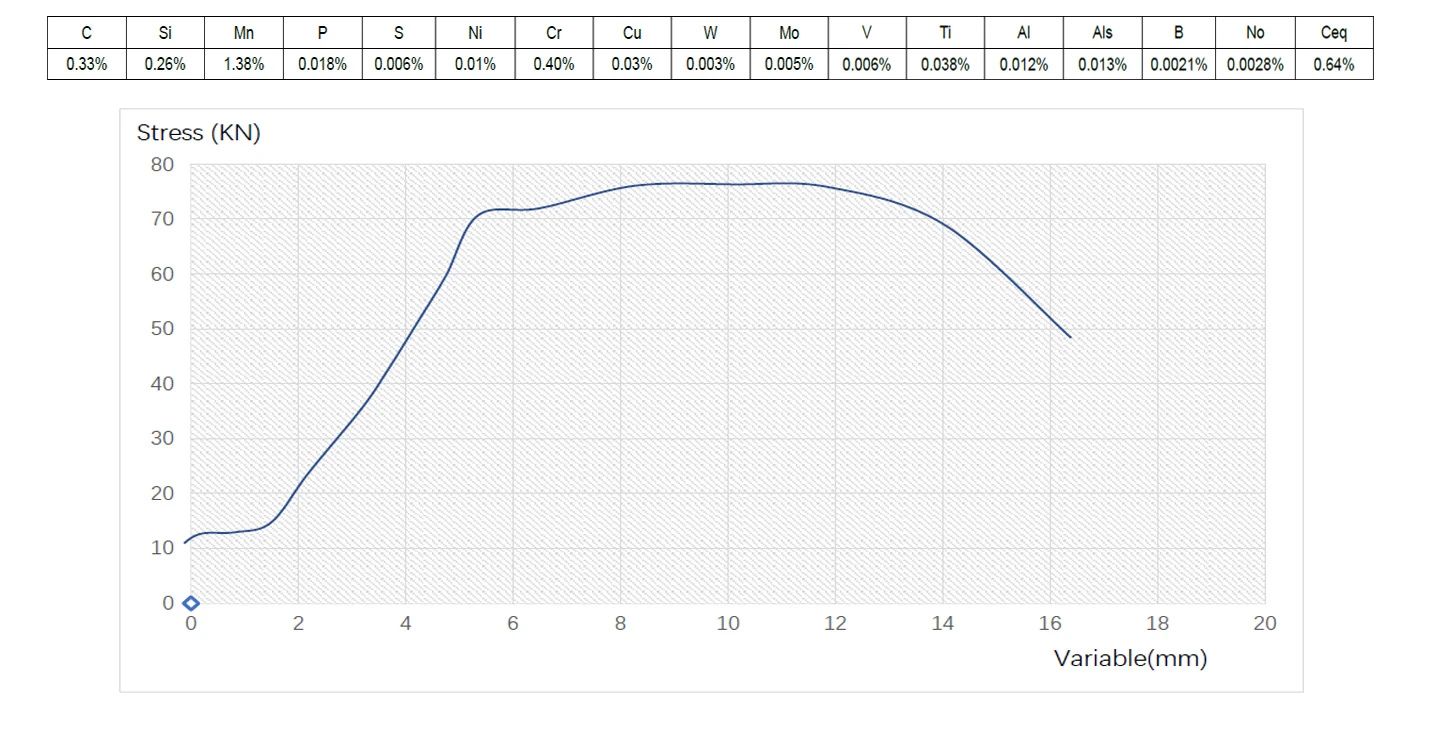
продуктивність продукту
технологічна схема виробництва

контроль якості

Завантажувальний тест

Тест на твердість
програми
Рішення JOYEAR із заготовками 125x45 розроблено для ефективності та надійності на основі реальних робочих умов. Наведені нижче чотири сценарії застосування ілюструють, як різні конструкції вил спрямовані на вузькі місця обробки матеріалів і розблокують продуктивність на місці.

Покращення пропускної здатності завантаження док-станції
Вузьким місцем на вантажних платформах логістичного майданчика рідко є швидкість підйому навантажувача; він полягає в паузах вирівнювання та проміжках у висоті, коли вилки входять і виходять з контейнерів. Коли док-перевантажувач буде на одному рівні з дном контейнера, вилки навантажувача можуть безперервно рухатися протягом циклу завантаження. Час обробки однієї вантажівки скорочується на 60%, а завод може обслуговувати на 30% більше вантажівок доставки на день. Зазвичай вила вимагають постійного регулювання висоти та кута на краях контейнера, що порушує безперервність робочого процесу. Змивна поверхня перетворює переривчасту обробку на безперервний потік матеріалу.
Синхронний підйом для високого збирання
У звичайних багатоярусних складах укладання та комплектування є окремими операціями. Після того, як вилковий навантажувач доставляє піддони на високі стелажі, збирачі покладаються на додаткове обладнання для доступу до товарів, що спричиняє час очікування без доданої вартості. На тристоронніх навантажувачах з підйомом людини вилки та кабіна оператора піднімаються синхронно під час руху. Оператори досягають цільових рівнів стелажів безпосередньо, щоб розмістити піддони та підібрати сипучі товари в одній послідовності. Відповідно до даних Zoyi Intelligent Forklift, ця конфігурація збільшує ємність зберігання на 50%, а тристороння вилка обертається на 180 градусів протягом 10 секунд. Функція fork розширює потік комплектування та усуває переміщення між процесами без доданої вартості.


Телескопічні вилки для крос-докінгу
У великих центрах розподілу, які обробляють десятки тисяч піддонів щодня, стандартні вила вимагають частої зміни довжини вил для нестандартних піддонів, перериваючи операції. Гідравлічні телескопічні вила регулюють довжину вил на одному вилковому навантажувачі та обробляють кілька піддонів одночасно. Польові випробування, проведені Meijer Handling Solutions на крос-докінговому заводі Veenstra|Fritom, показали підвищення ефективності завантаження на 37% і швидкість розвантаження приблизно на 20%. Це усуває повторюваний цикл витягання, заміни та переустановлення вил, що дає змогу консолідувати попередньо відсортовані партії піддонів для завантаження.
Подвійні вила для контейнерних майданчиків
На експортних консолідаційних майданчиках вилочні навантажувачі з одиночними палетами дотримуються циклу «одна палета виходить, порожній повертається», причому переміщення порожніх палет займає майже половину загального часу циклу. Парні передня і задня вилки працюють у тандемі: поки комплект передніх вилок розвантажується, задні комплекти готові до підбору. Це виключає порожні повернення. Технічна документація з транспортування матеріалів вказує на те, що конструкції з подвійними вилками збільшують пропускну здатність більш ніж на 100% у порівнянні з робочими процесами з однією палетою вперед і назад. Кожен цикл обробляє дві палети замість однієї без збільшення відстані.

упаковка та доставка
Для кращої безпеки ваших товарів будуть надані послуги професійного, екологічно чистого, зручного пакування.


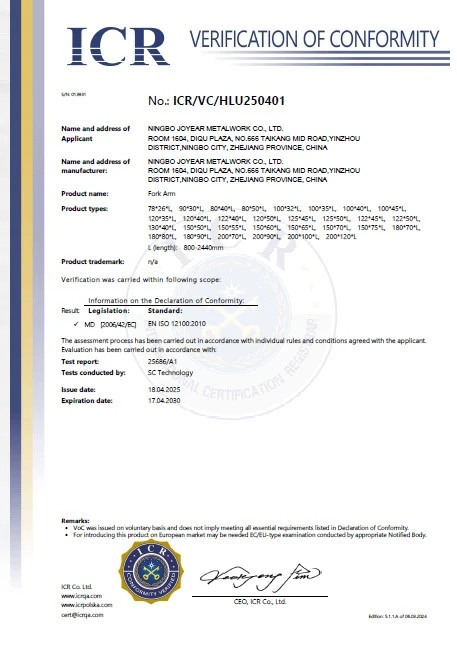
Атестація

Популярні Мітки: 125x45 порожні вилки, Китай 125x45 порожні вилки виробники, постачальники, фабрика
Наступний
125x45x2300 Вилки заготовкиВам також може сподобатися


Послати повідомлення